La réaction de combustion : stœchiométrie, excès d'air et complétude
La combustion industrielle est, dans son principe le plus élémentaire, une réaction chimique d'oxydation exothermique entre un combustible (gaz naturel, fioul, charbon, biomasse, déchets) et le comburant : l'oxygène de l'air, le plus souvent. Le rapport air/combustible dit stœchiométrique est la proportion exacte, calculable à partir de la composition chimique du combustible, qui permet de brûler la totalité du combustible avec la quantité minimale d'air nécessaire, sans excès d'air ni de combustible résiduel : le carbone est intégralement oxydé en dioxyde de carbone (CO2), l'hydrogène en eau (H2O), et le soufre éventuellement présent en dioxyde de soufre (SO2).
En pratique, aucune installation industrielle ne fonctionne exactement à la stœchiométrie : le mélange entre air et combustible dans une chambre de combustion réelle n'est jamais parfaitement homogène, et un déficit local d'air se traduit immédiatement par une combustion incomplète : apparition de monoxyde de carbone (CO), d'hydrogène non brûlé, de suies et d'imbrûlés carbonés, autant de signes qu'une partie de l'énergie chimique du combustible n'a pas été libérée. Pour éviter ce risque, les exploitants introduisent systématiquement un excès d'air, c'est-à-dire une quantité d'air supérieure au strict besoin stœchiométrique, qui garantit un contact plus complet entre combustible et oxygène et sécurise la combustion contre les variations locales de mélange.
Cet excès d'air a cependant un coût direct : l'air en surplus, essentiellement composé d'azote inerte du point de vue de la réaction, doit être chauffé à la température des fumées puis évacué par la cheminée, emportant avec lui une part de l'énergie produite par la combustion sans avoir contribué à la réaction. Trouver le point d'équilibre entre une combustion suffisamment complète pour limiter les imbrûlés et un excès d'air suffisamment faible pour ne pas gaspiller d'énergie est l'enjeu central de toute stratégie d'optimisation de la combustion industrielle, un compromis qui se pilote concrètement par la mesure de l'oxygène résiduel dans les fumées.
Le ratio air/combustible : rendement, CO, NOx et imbrûlés
L'excès d'air se traduit, dans les fumées de combustion, par une teneur résiduelle en oxygène mesurable en continu : c'est le paramètre de pilotage le plus utilisé en exploitation. Sur une installation fonctionnant au gaz naturel, une teneur en O2 résiduel de l'ordre de 1 à 3 % correspond généralement à un excès d'air limité mais suffisant pour sécuriser une combustion complète ; les ordres de grandeur usuels admettent qu'environ 3 % d'O2 résiduel correspond à peu près à 15 % d'excès d'air pour ce combustible, la relation exacte dépendant toutefois de la composition du gaz et de la conception du brûleur.
L'impact de l'excès d'air sur le rendement thermique est documenté de longue date par les guides d'efficacité énergétique des chaudières industrielles : une règle d'usage largement reprise indique qu'un excès d'air supplémentaire de l'ordre de 5 % (soit environ 1 point d'O2 résiduel en plus) fait perdre environ 0,5 point de rendement de combustion, par pertes de chaleur sensible dans les fumées évacuées. Sur une installation fonctionnant en continu, cet écart se traduit en consommation de combustible additionnelle significative à l'échelle d'une année d'exploitation, d'où l'intérêt économique direct d'un pilotage fin du ratio air/combustible, au-delà du seul enjeu réglementaire.
À l'autre extrémité du spectre, une combustion trop riche (déficit d'air) génère du monoxyde de carbone et des imbrûlés, tandis qu'une combustion excessivement pauvre en combustible mais menée à haute température favorise la formation d'oxydes d'azote (NOx) par un mécanisme distinct : le NOx dit « thermique », décrit par le mécanisme de Zeldovich, résulte de la réaction directe entre l'azote et l'oxygène de l'air à haute température (généralement au-delà de 1800 K dans la zone de flamme), une réaction dont la vitesse croît de façon exponentielle avec la température. Les deux polluants, CO et NOx, évoluent donc en sens inverse selon la richesse locale du mélange et la température de flamme, ce qui explique pourquoi l'optimisation de la combustion est rarement un réglage univoque mais un compromis à arbitrer selon les priorités de l'exploitant (rendement énergétique, conformité NOx, conformité CO) et selon les caractéristiques propres à chaque brûleur et à chaque combustible.
Mesurer l'oxygène résiduel : les technologies de capteur
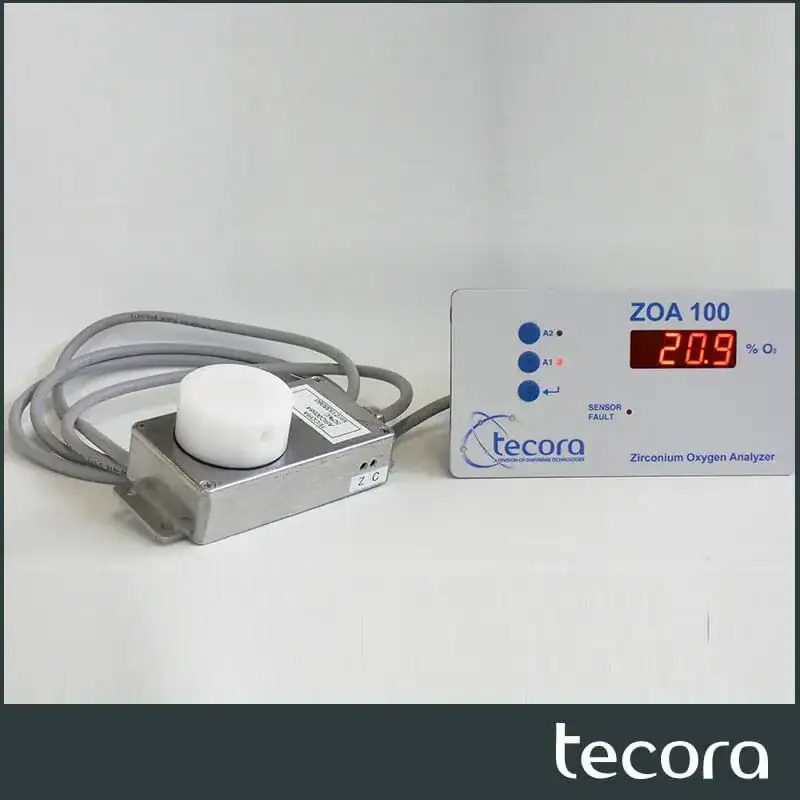
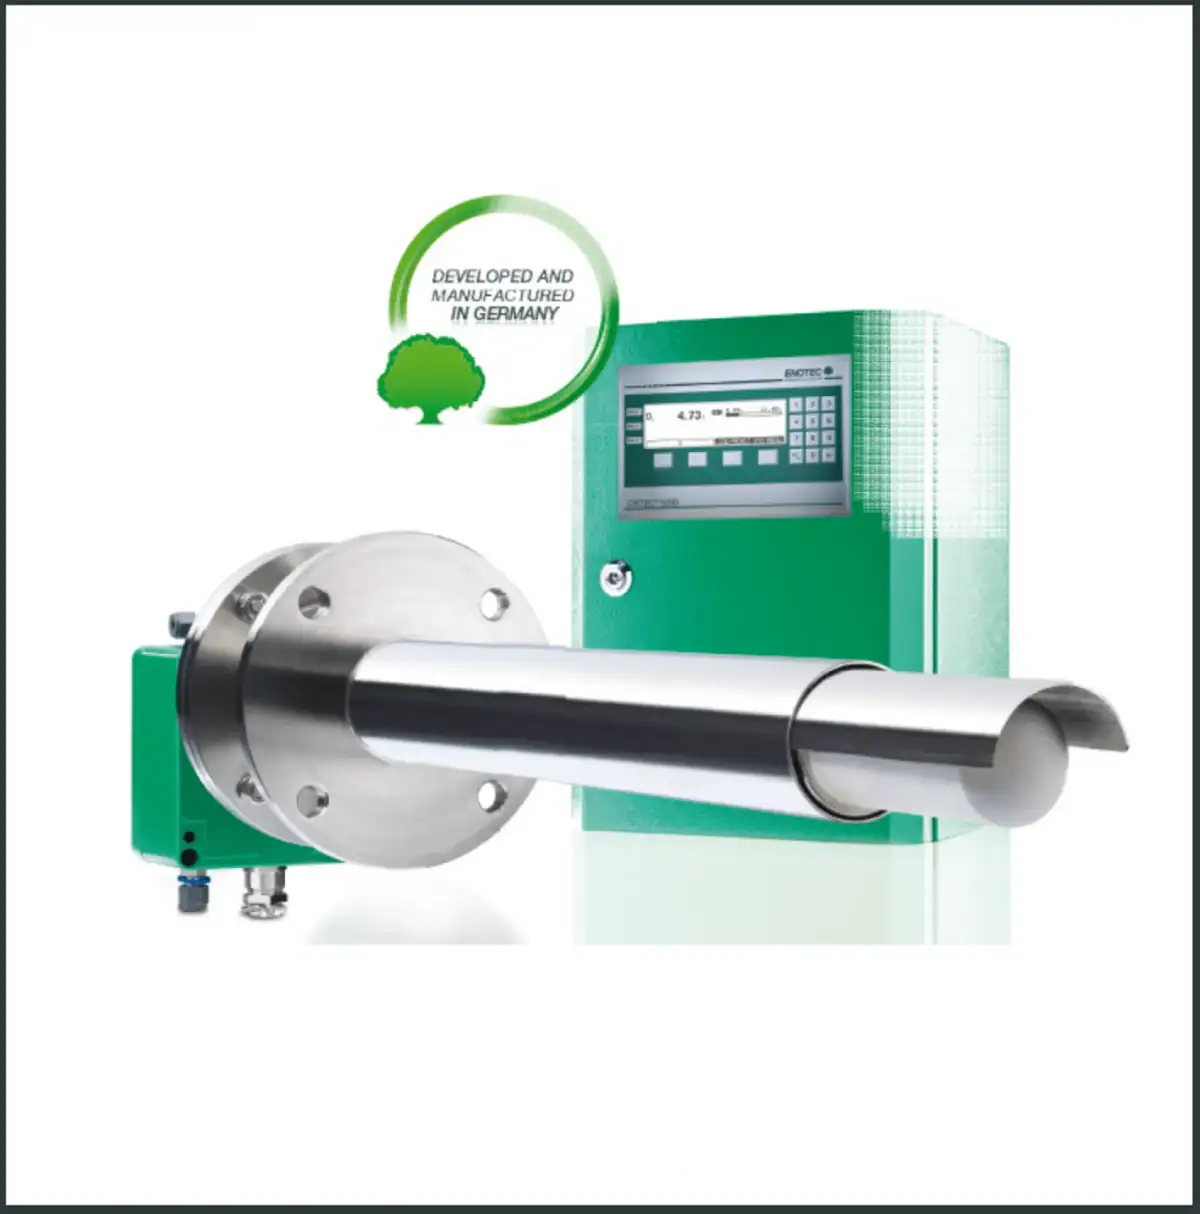
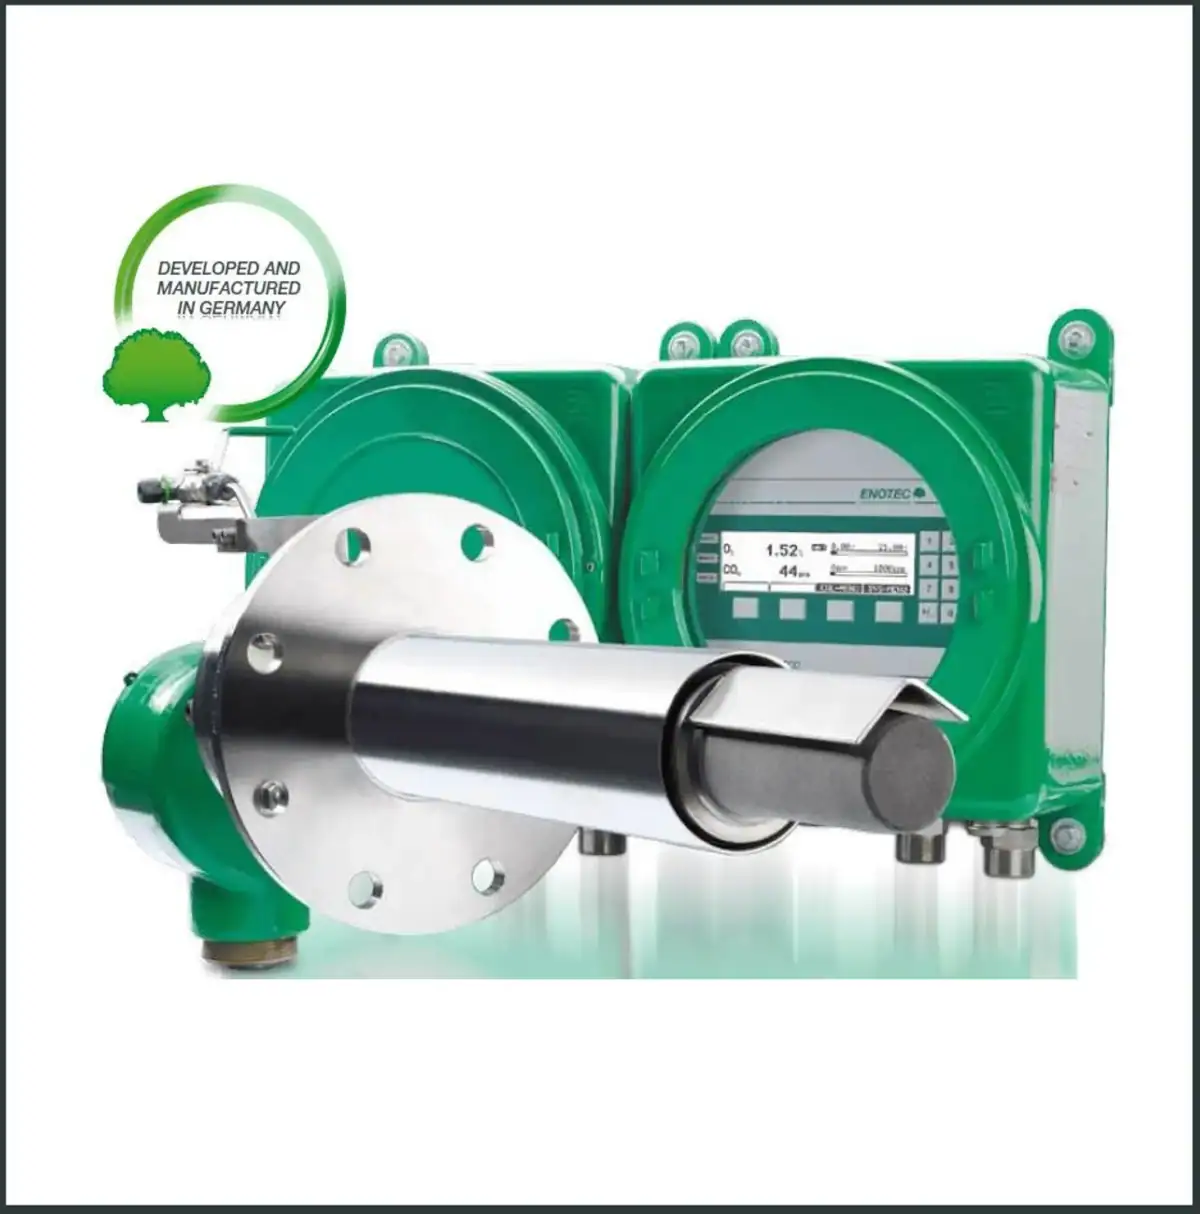
Trois grandes familles de capteurs se partagent la mesure industrielle de l'oxygène dans les fumées de combustion, chacune avec ses domaines de prédilection. La sonde à oxyde de zirconium (zircone), technologie la plus répandue pour la mesure en continu directement dans le conduit de fumées à haute température, exploite la conductivité ionique que développe la céramique de zircone chauffée au-delà de 600°C : une différence de concentration en oxygène entre les deux faces de la céramique génère une force électromotrice mesurable, décrite par l'équation de Nernst, directement liée à la teneur en oxygène du gaz. Dans la gamme CDL-Tecora, cette technologie équipe notamment la sonde ZOA, l'OXITEC 5000 (avec une version certifiée ATEX pour les atmosphères explosives) et la sonde de laboratoire CarboProbe DS, tandis que le COMTEC combine une mesure zircone de l'oxygène avec celle des gaz combustibles imbrûlés directement dans le flux de gaz, sans échantillonnage.
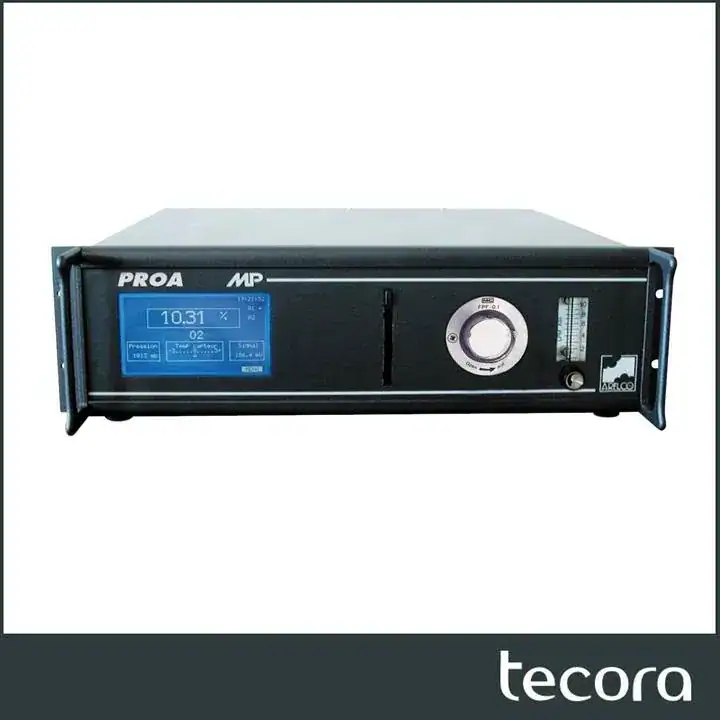
La technologie paramagnétique exploite une propriété physique propre à la molécule de dioxygène : contrairement à la plupart des gaz, l'oxygène est fortement attiré par un champ magnétique en raison des électrons non appariés de sa structure moléculaire. Un analyseur paramagnétique classique place un petit corps d'épreuve rempli d'azote dans un champ magnétique non uniforme ; la présence d'oxygène dans le gaz analysé déplace ce corps d'épreuve, un déplacement compensé électroniquement dont l'intensité du courant de compensation est proportionnelle à la concentration d'oxygène. Cette approche a l'avantage de ne pas consommer l'oxygène mesuré et de rester stable dans le temps sans dérive liée au vieillissement d'un réactif chimique ; elle équipe l'analyseur PROA MP de la gamme CDL-Tecora.
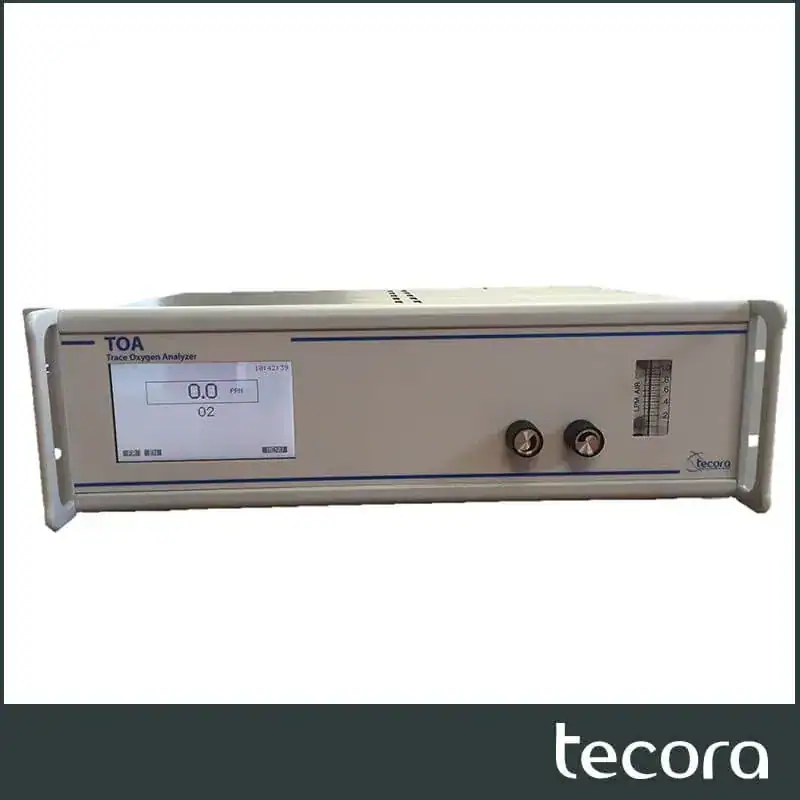
La troisième famille, le capteur électrochimique (souvent qualifié de cellule galvanique ou de « pile à combustible »), consomme l'oxygène qu'il mesure au travers d'une réaction d'oxydoréduction entre une anode et une cathode séparées par un électrolyte : le courant électrique généré par cette réaction est directement proportionnel à la pression partielle d'oxygène de l'échantillon. Cette technologie, réputée pour sa capacité à mesurer des traces d'oxygène jusqu'à des niveaux de quelques ppm, équipe le TOA MP (mesure de traces, ppm), le POA MP (mesure en %, cellule étanche sans entretien) et le TREC (transmetteur avec fonction zéro absolu) ; sa nature consommable implique une durée de vie de cellule limitée dans le temps, contrepartie de sa sensibilité aux très faibles concentrations. Le choix entre ces trois familles dépend donc avant tout de la plage de mesure recherchée (pourcentage ou trace ppm), de la température du point de mesure, de la contrainte de maintenance acceptable et, le cas échéant, de la présence d'une atmosphère explosive à réglementer.
Piloter le ratio air/gaz : de la mesure à la régulation automatique
Mesurer l'oxygène résiduel n'a d'intérêt pratique que si cette mesure alimente un dispositif de régulation capable d'ajuster en continu le débit d'air ou de combustible envoyé aux brûleurs : c'est le principe des systèmes de régulation dits « oxygen trim » (ou correction d'excès d'air), déployés en particulier sur les installations dont le combustible ou la charge thermique varient dans le temps. Sur les fours industriels multi-brûleurs (verrerie, sidérurgie, céramique), cette régulation prend une dimension supplémentaire : il ne s'agit plus seulement de corriger un excès d'air global, mais de maintenir un ratio air/gaz homogène et stable sur l'ensemble des lignes de combustion du four, condition indispensable à une répartition thermique uniforme et à la stabilité de la flamme.
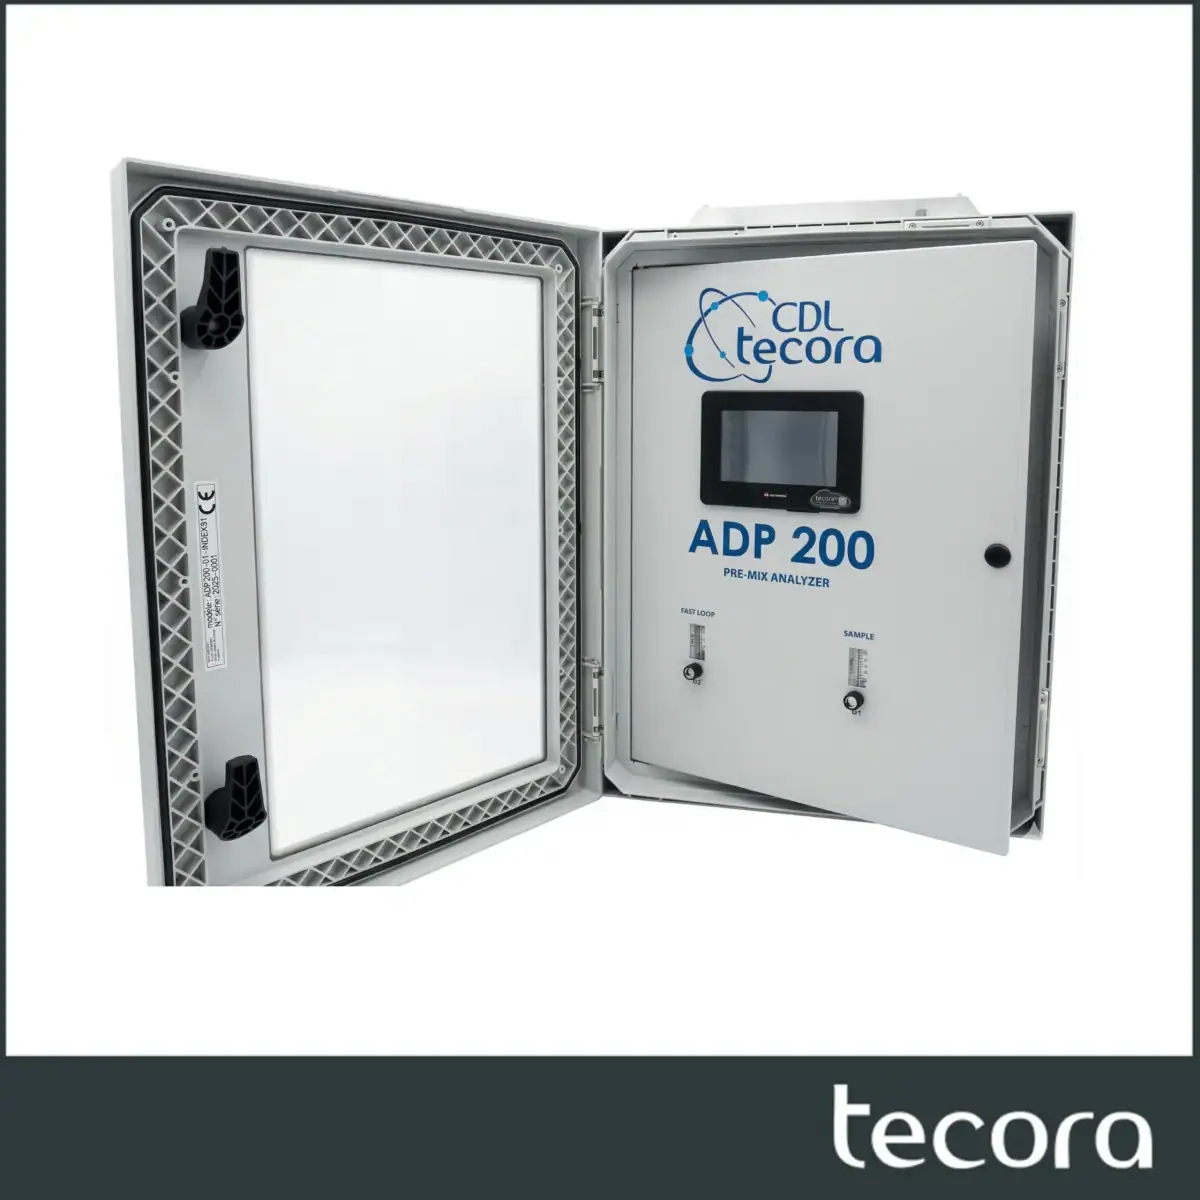
L'ADP100 de CDL-Tecora répond à ce besoin sur les brûleurs à gaz industriels : il mesure et régule en continu le ratio air/gaz envoyé aux brûleurs avec une réponse en 5 secondes, contribuant à stabiliser la flamme, optimiser la température du four et réduire la consommation de combustible, pour des applications en verrerie, sidérurgie et céramique. Sur les installations de plus grande envergure comptant jusqu'à 96 lignes de combustion, l'ADP200 (analyseur de prémélange multivoies) étend ce même principe de contrôle précis du ratio air/gaz à l'échelle d'un four complet ou d'une installation multi-brûleurs, où la cohérence de réglage entre lignes est aussi importante que la précision de chaque ligne prise isolément.
Cette boucle de régulation (mesure de l'O2 résiduel, comparaison à une consigne, correction du débit d'air ou de gaz) constitue le socle de toute démarche d'optimisation énergétique de la combustion : elle permet de suivre les variations de charge thermique du four ou de la chaudière (démarrage, montée en régime, fonctionnement à charge partielle) sans nécessiter un réglage manuel répété, et de maintenir la combustion proche de son optimum même lorsque les conditions d'exploitation évoluent au cours de la journée.
La qualité du gaz combustible : pouvoir calorifique, indice de Wobbe et indice de comburité
Le ratio air/combustible optimal ne dépend pas uniquement du réglage du brûleur : il dépend directement de la composition et de la qualité énergétique du gaz combustible lui-même, qui peut varier dans le temps selon l'origine de l'approvisionnement : mélange de sources de gaz naturel d'origines géographiques différentes, injection de biométhane, gaz de récupération industrielle (gaz de cokerie, gaz de haut fourneau), ou substitution ponctuelle de source en cas de tension d'approvisionnement. Trois grandeurs normalisées permettent de caractériser cette qualité : le pouvoir calorifique (PCI, pouvoir calorifique inférieur, et PCS, pouvoir calorifique supérieur, qui diffèrent selon que la chaleur de condensation de la vapeur d'eau produite est ou non comptabilisée), la densité relative du gaz par rapport à l'air, et l'indice de Wobbe, qui combine les deux : l'indice de Wobbe est le quotient du pouvoir calorifique du gaz par la racine carrée de sa densité relative à l'air.
L'indice de Wobbe est l'indicateur de référence pour évaluer l'interchangeabilité de deux gaz combustibles sans modification des équipements de combustion (brûleurs, chaudières) : deux gaz de composition chimique différente mais de même indice de Wobbe délivrent, pour un même réglage de brûleur, une puissance thermique comparable, car l'indice de Wobbe reflète directement l'énergie délivrée à travers un orifice de brûleur à pression donnée. En France, les gestionnaires de réseaux de distribution imposent aux gaz injectés une plage d'indice de Wobbe encadrée (de l'ordre de 13,2 à 15,7 kWh/Nm³ pour le gaz de type H selon les opérateurs), avec une tolérance usuelle de l'ordre de quelques pourcents pour qu'un gaz de substitution reste compatible avec des équipements non reréglés.
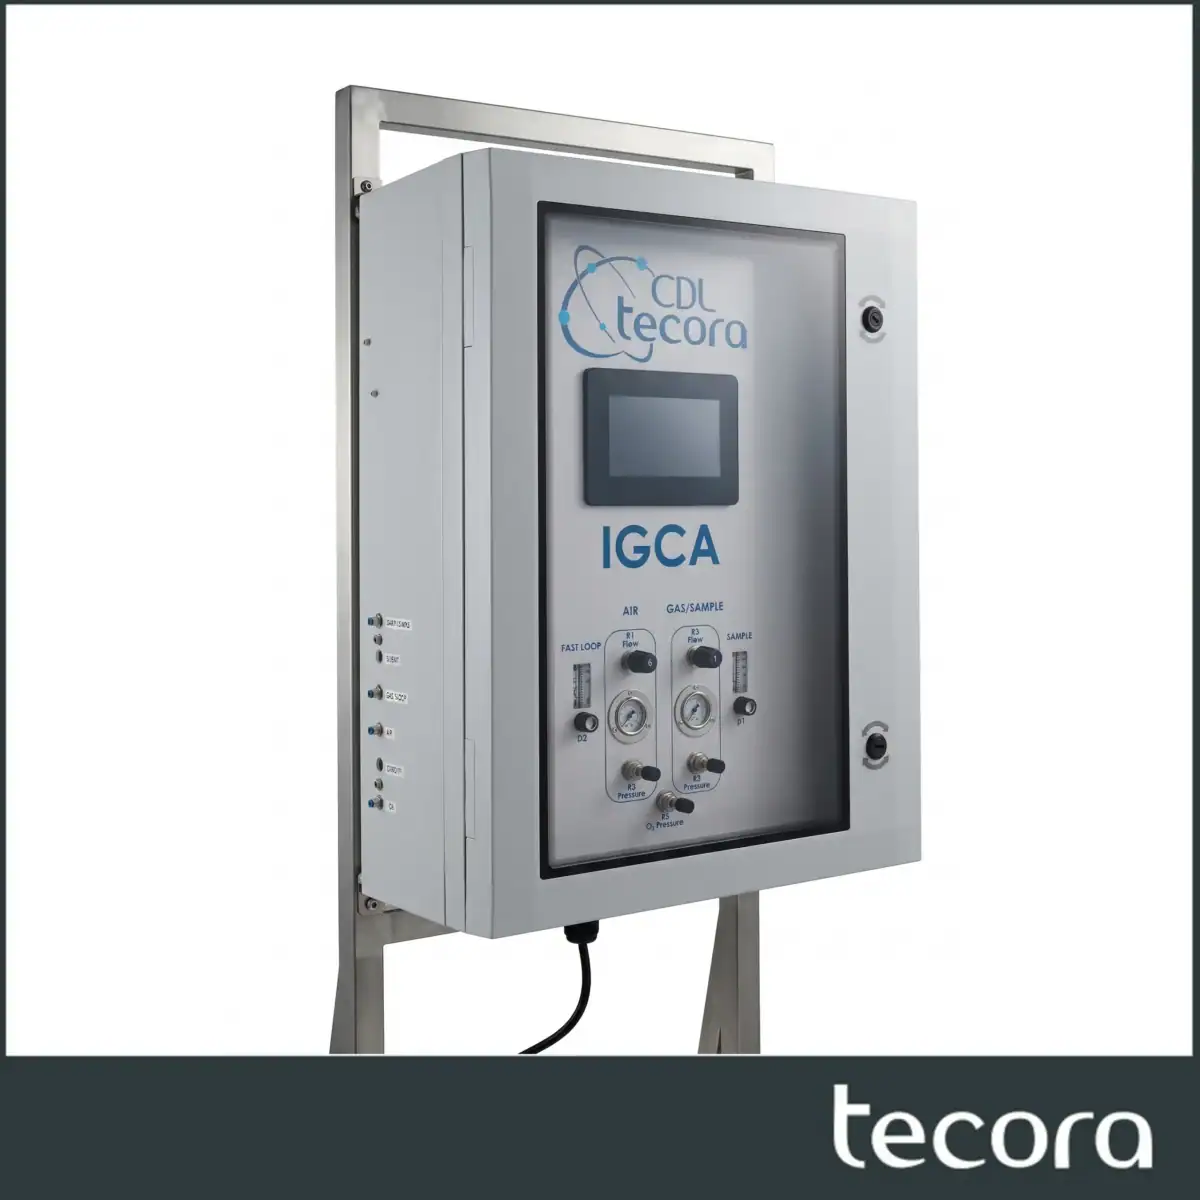
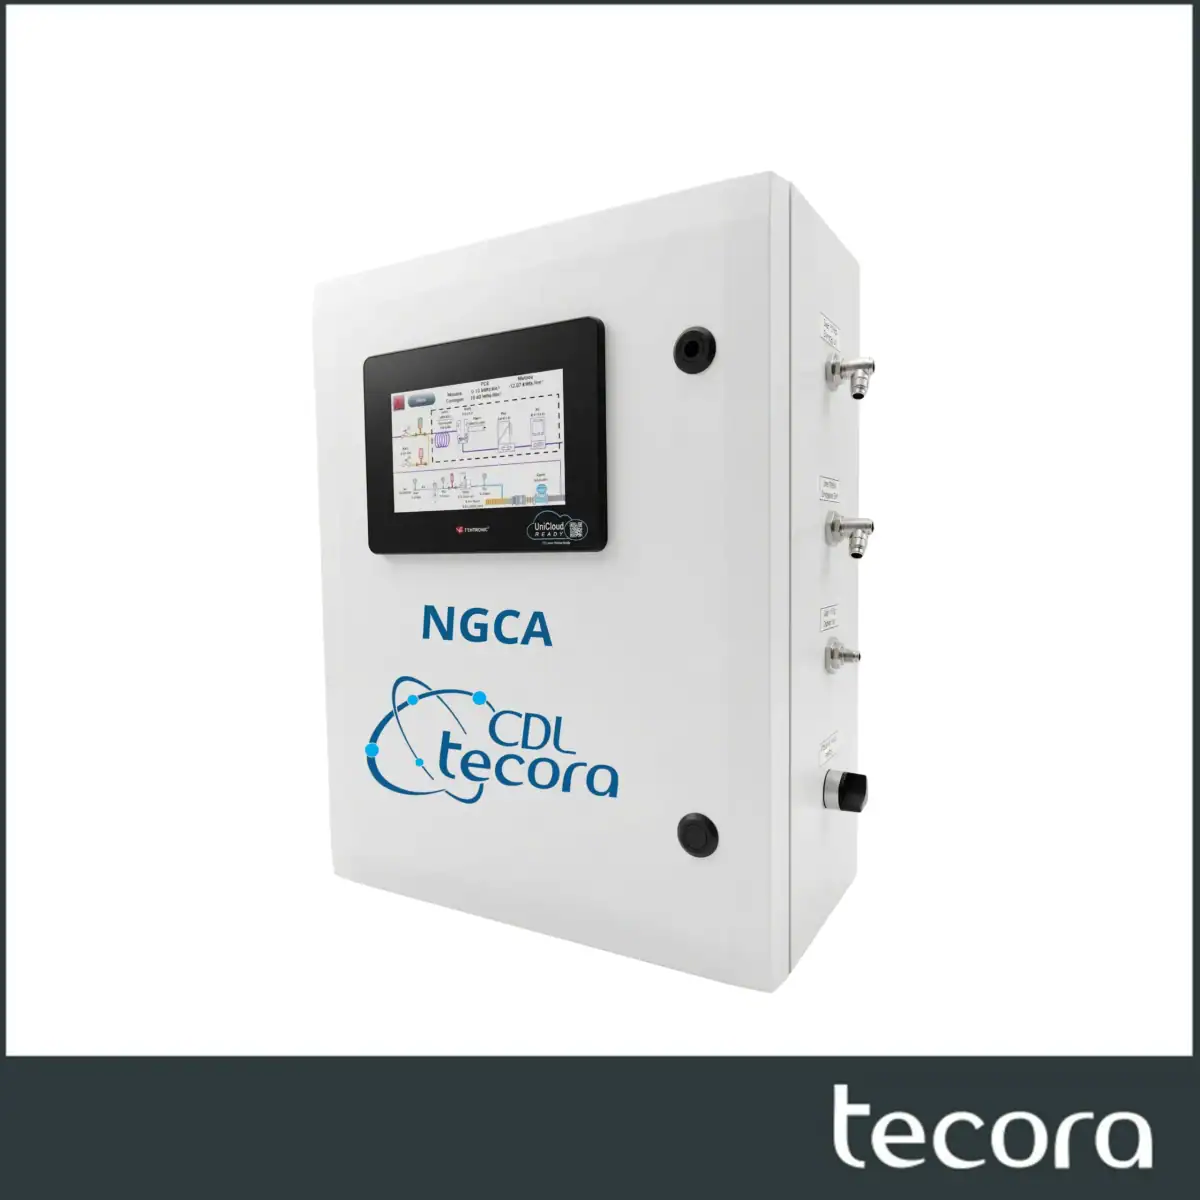
L'indice de comburité (noté B, parfois désigné par l'acronyme anglophone CARI pour Combustion Air Requirement Index) est un indicateur complémentaire, également fonction de la densité du gaz, qui caractérise plus spécifiquement le besoin en air comburant du gaz considéré ; le rapport entre indice de Wobbe et indice de comburité reste relativement stable pour l'ensemble des gaz naturels et des GPL, ce qui permet dans certains cas de maintenir l'indice de comburité constant en injectant une quantité d'air calculée dans le gaz combustible, en aval d'une variation de source. Le suivi en continu de ces trois grandeurs (PCI/PCS, indice de Wobbe, indice de comburité) est particulièrement pertinent pour les installations sensibles à toute perturbation de procédé induite par un changement de source de gaz (fours de process continus, sites multi-approvisionnés) où une variation non détectée de la qualité du gaz peut déstabiliser la combustion avant même qu'un écart ne soit visible sur la seule mesure d'oxygène résiduel. L'IGCA de CDL-Tecora détermine en continu l'indice de Wobbe, l'indice de comburité, le pouvoir calorifique (PCI/PCS) et la densité des gaz de combustion ; le NGCA assure une fonction équivalente centrée sur le suivi de la qualité énergétique du gaz naturel (pouvoir calorifique, indice de Wobbe, indice de comburité).
Applications sectorielles : verrerie, sidérurgie, chaudières, incinération
Dans l'industrie verrière, la combustion pilote directement deux paramètres critiques du procédé : la température du bain de verre en fusion, qui conditionne la qualité et l'homogénéité du produit fini, et la consommation énergétique du four, poste de coût majeur dans ce secteur fortement énergivore. Une régulation précise et réactive du ratio air/gaz sur chacun des brûleurs d'un four verrier (souvent régénératif, avec inversion périodique du sens de circulation des fumées pour préchauffer l'air comburant) est une condition directe de stabilité thermique du bain, ce qui explique le recours à des analyseurs de prémélange multivoies capables de couvrir l'ensemble des lignes de combustion d'un même four.
Dans la sidérurgie, la combustion intervient à plusieurs étapes du procédé : fours de réchauffage des brames et billettes avant laminage, fours à arc électrique, installations d'agglomération, où la maîtrise du ratio air/combustible influe à la fois sur le rendement énergétique et sur la qualité métallurgique du produit (une atmosphère de four trop oxydante ou trop réductrice affecte la composition de surface de l'acier). Les sondes à oxygène résistant aux hautes températures (600 à 1700°C pour la gamme CarboProbe) et les analyseurs de gaz combustibles imbrûlés (COMTEC) trouvent ici un terrain d'application direct.
Sur les chaudières industrielles (vapeur ou eau chaude, alimentées au gaz, au fioul ou en combustible mixte) l'optimisation de la combustion par correction d'excès d'air (oxygen trim) reste l'un des leviers d'efficacité énergétique les plus rentables et les plus rapidement amortis, en particulier lorsque la charge thermique varie fortement au cours de l'exploitation ou que la composition du combustible n'est pas parfaitement stable. Enfin, sur les installations d'incinération de déchets, la combustion n'est pas seulement un enjeu de rendement énergétique mais une exigence réglementaire directe : la directive relative aux émissions industrielles impose que les gaz issus de l'incinération soient portés, après la dernière injection d'air de combustion, à une température d'au moins 850°C pendant au moins deux secondes (seuil porté à 1100°C pour certains déchets dangereux fortement halogénés), une condition de temps de séjour et de température qui vise explicitement à assurer la destruction complète des composés organiques et à limiter la formation de polluants organiques persistants lors du refroidissement ultérieur des fumées.
Combustion mal maîtrisée et non-conformité aux émissions réglementées
Une combustion mal maîtrisée n'est pas seulement une question de rendement énergétique : elle constitue l'une des causes techniques les plus fréquentes de non-conformité sur les paramètres d'émission réglementés en sortie de cheminée. Un excès d'air trop faible ou un mélange air/combustible mal réparti génère des imbrûlés carbonés qui, entraînés dans les fumées, contribuent directement aux dépassements de valeur limite sur les poussières, dont la mesure de référence en Europe est encadrée par la norme EN 13284 (méthode manuelle) et, pour les mesures en continu, par les exigences d'assurance qualité de la norme EN 14181.
De la même façon, une combustion instable ou incomplète favorise les conditions de formation de polluants organiques persistants tels que les dioxines et furanes lors du refroidissement des fumées, en particulier dans la plage de température comprise entre 200 et 450°C où la synthèse de novo de ces composés est la plus active sur les installations de combustion de déchets ou de combustibles chlorés, un paramètre mesuré selon la norme de référence EN 1948. Sur les installations métallurgiques et certains procédés de combustion à haute température, une atmosphère de four mal contrôlée peut également favoriser l'entraînement de métaux volatils dans les fumées, dont la mesure relève de la norme EN 14385.
Cette dimension explique pourquoi l'instrumentation de combustion (mesure d'oxygène résiduel, qualité du gaz, ratio air/combustible) et l'instrumentation de mesure des émissions canalisées (prélèvement isocinétique, dioxines, métaux) sont, en pratique, deux volets complémentaires d'une même démarche de conformité environnementale sur un site industriel : optimiser la combustion en amont réduit le risque de non-conformité en aval, sans pour autant dispenser l'exploitant du contrôle réglementaire des émissions proprement dit, les deux mesures répondant à des exigences normatives distinctes et non substituables l'une à l'autre.
Instruments et solutions CDL-Tecora
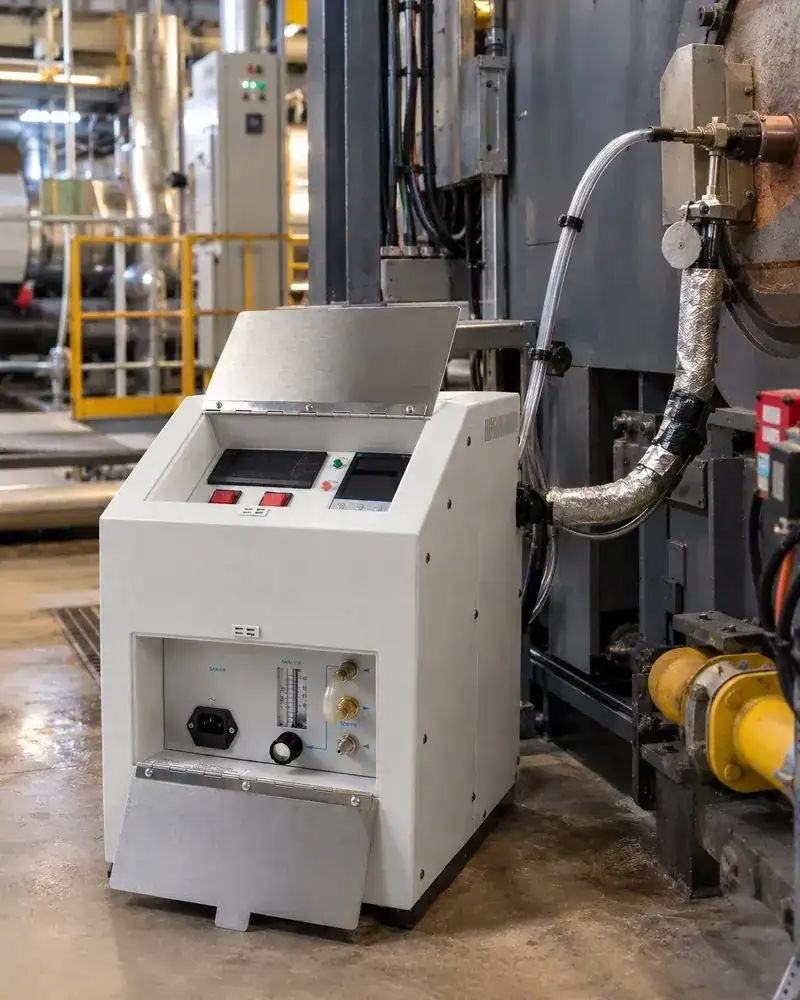
La gamme CDL-Tecora dédiée à la combustion couvre l'ensemble de la chaîne de mesure évoquée dans cette bible. Pour la régulation du ratio air/gaz sur les brûleurs, l'ADP100 cible les installations mono ou multi-brûleurs de taille courante en verrerie, sidérurgie et céramique, tandis que l'ADP200 étend cette fonction aux installations comptant jusqu'à 96 lignes de combustion. Pour la mesure de l'oxygène résiduel, le choix de la technologie de sonde dépend du contexte d'exploitation : la sonde ZOA (zircone, mesure continue ou intermittente, maintenance réduite) et l'OXITEC 5000 (zircone, y compris version ATEX pour atmosphère explosive) conviennent aux points de mesure en conduit à haute température ; le PROA MP (paramagnétique) offre une mesure stable sans consommation de réactif ; le TOA MP et le POA MP (électrochimiques) ciblent respectivement la mesure de traces d'oxygène en ppm et la mesure en pourcentage sans entretien, complétés par le TREC (transmetteur à zéro absolu) ; la CarboProbe et sa version de laboratoire CarboProbe DS couvrent la mesure d'oxygène ou de carbone dans les fours industriels fonctionnant de 600 à 1700°C ; le COMTEC mesure l'oxygène et les gaz combustibles imbrûlés directement dans le flux de gaz, sans échantillonnage.
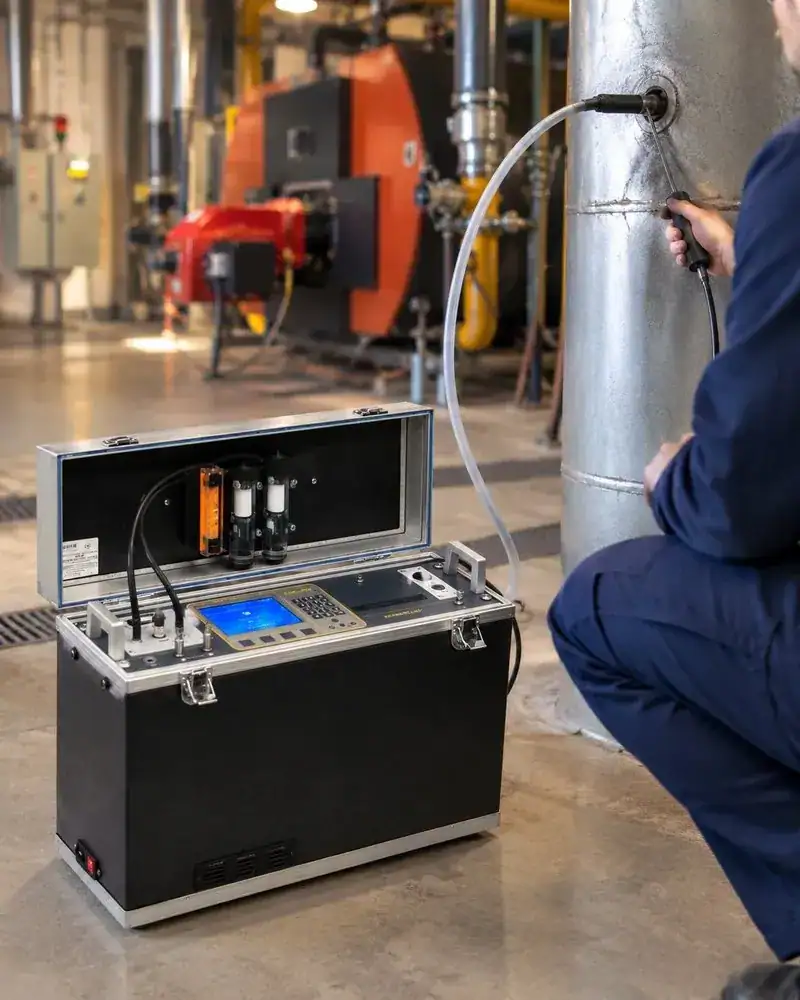
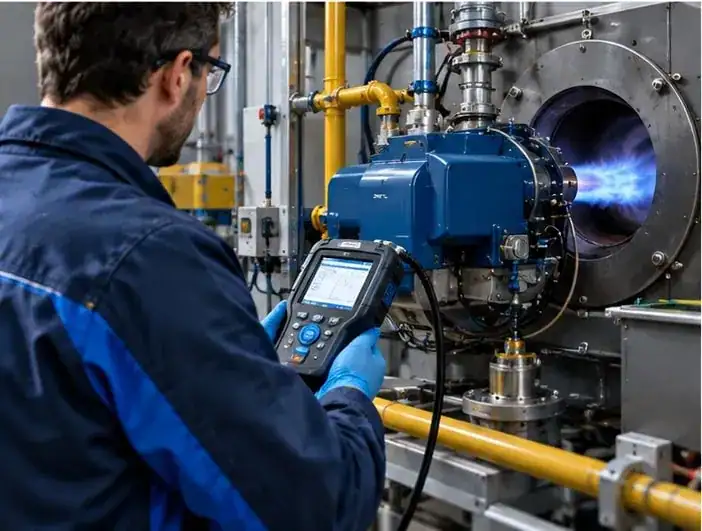
Pour le suivi de la qualité du gaz combustible, l'IGCA détermine en continu l'indice de Wobbe, l'indice de comburité, le pouvoir calorifique (PCI/PCS) et la densité, tandis que le NGCA assure un suivi équivalent centré sur le gaz naturel. Enfin, pour les interventions terrain et les diagnostics ponctuels, la gamme d'analyseurs portables GA-Series (conditionnement de l'échantillon intégré : filtre chauffé, tuyau chauffé, sécheur ; et mesure des gaz de combustion) et le MCA 5 PRIME (analyseur de combustion polyvalent destiné à l'optimisation des rendements énergétiques et à la vérification de conformité environnementale) permettent de réaliser des campagnes de diagnostic de combustion sans installation fixe, en complément des analyseurs en continu déployés en exploitation permanente.
Bonnes pratiques d'optimisation de la combustion
La première bonne pratique consiste à définir une consigne d'oxygène résiduel adaptée au combustible réellement utilisé et à la conception du brûleur, plutôt que de reconduire une valeur générique : les ordres de grandeur usuels (de l'ordre de 1 à 3 % d'O2 pour le gaz naturel sur une installation bien réglée, davantage pour des combustibles liquides ou solides plus difficiles à mélanger parfaitement à l'air) doivent être ajustés et validés empiriquement sur chaque installation, en tenant compte de sa charge de fonctionnement et de l'état d'usure du brûleur.
La deuxième bonne pratique est de ne jamais dissocier le suivi de l'oxygène résiduel de celui du CO : une consigne d'excès d'air réduite pour maximiser le rendement n'a de sens que si elle reste associée à une combustion complète, ce qui suppose de surveiller simultanément l'apparition de monoxyde de carbone comme signal d'alerte précoce d'un mélange devenu trop pauvre en air localement, une dérive qu'une mesure d'oxygène résiduel seule, plus globale, peut ne pas détecter immédiatement selon la position du point de prélèvement.
La troisième bonne pratique concerne l'entretien et l'étalonnage réguliers des capteurs de mesure eux-mêmes : une sonde d'oxygène encrassée, mal positionnée ou dérivée dans le temps fausse directement la boucle de régulation du ratio air/gaz, avec un double risque : surconsommation de combustible si la dérive pousse à un excès d'air inutilement élevé, ou risque de combustion incomplète si elle masque un déficit d'air réel. Sur les installations où la source de combustible peut varier (mélange de provenances de gaz naturel, ajout de biométhane, gaz de récupération), le suivi conjoint de la qualité du gaz (indice de Wobbe, indice de comburité) et de l'oxygène résiduel permet de distinguer une dérive liée au combustible d'une dérive liée au réglage du brûleur, une distinction déterminante pour identifier la bonne action corrective plutôt que de chercher la cause au mauvais endroit. Enfin, sur les installations soumises à surveillance réglementaire des émissions, il est recommandé de considérer l'optimisation de la combustion comme une mesure préventive à part entière vis-à-vis des paramètres réglementés (poussières, métaux, dioxines), sans se substituer aux contrôles normatifs eux-mêmes qui restent seuls opposables en matière de conformité.