Combustion
Cimenterie
Surveillance des émissions et optimisation de la cuisson du clinker
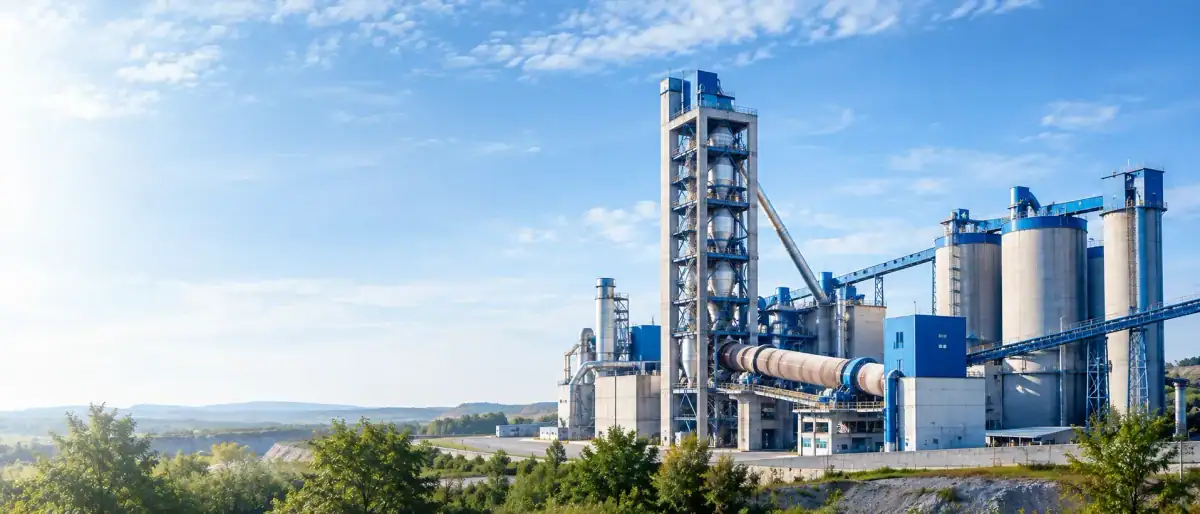
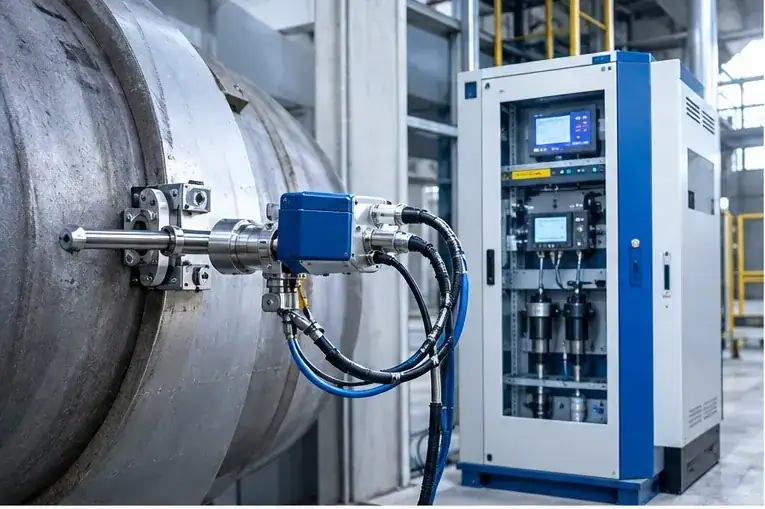
Les cimenteries combinent cuisson à très haute température, combustibles et matières alternatifs (co-traitement des déchets), réduction des NOx par SNCR et fortes charges de poussières : un contexte exigeant pour les instruments de mesure de combustion et d'émissions. CDL-Tecora fournit les sondes et analyseurs adaptés à ces conditions sévères, du contrôle du brûleur rotatif à la surveillance réglementaire en sortie de four.
Repères clés
- > 1 400 °CTempérature de cuisson
- BREF Ciment (IED)Référentiel sectoriel
- Substitution surveilléeCombustibles alternatifs
Combustibles alternatifs
Substitution thermique croissante par déchets et biomasse, sous surveillance renforcée
Co-traitement et valorisation matière
Certains résidus se substituent aux matières premières naturelles du cru, en plus de leur usage comme combustible
Fortes charges de poussières
Instruments robustes conçus pour fonctionner en continu en environnement chargé
Réduction des NOx par SNCR
Injection d'ammoniac ou d'urée dans les gaz chauds, avec un risque de slip à surveiller si le dosage est mal ajusté
Pilotage du brûleur rotatif
Ratio air/gaz maîtrisé pour la stabilité de flamme et le rendement énergétique
Défis du secteur
Défis métier
Substitution thermique par déchets
Le recours croissant aux combustibles alternatifs (déchets, biomasse, pneus) rapproche certaines cimenteries des seuils de surveillance applicables aux UVE (dioxines, métaux lourds), avec une fréquence de contrôle qui dépend directement du taux de substitution thermique atteint sur le site.
Traçabilité du co-traitement matière
Le co-traitement de déchets comme matière première alternative dans le cru impose un contrôle strict de la composition des intrants, pour ne pas dégrader la qualité du clinker ni introduire de polluants indésirables, un enjeu distinct de la substitution thermique, mais tout aussi sensible pour la conformité du site.
Empoussièrement sévère
Les instruments installés en sortie de four doivent supporter des concentrations de poussières élevées sans dérive de mesure, sous peine de fausser durablement les données transmises aux autorités de contrôle.
Maîtrise du slip d'ammoniac
Un système SNCR mal calibré peut laisser passer de l'ammoniac non consommé dans les gaz rejetés ; cette émission secondaire doit être surveillée pour ajuster le dosage du réactif au plus près du besoin réel de réduction des NOx, sans excès inutile de réactif.
Stabilité du brûleur et continuité de production
Un mauvais réglage du ratio air/combustible dégrade la qualité du clinker et augmente la consommation énergétique du four ; un four à ciment ne s'arrêtant pas facilement une fois lancé, la fiabilité des instruments de surveillance est critique pour éviter tout arrêt non planifié et les pertes de production associées.
Ce que nous proposons
Nos solutions pour ce secteur
Familles CDL-Tecora les plus utilisées dans ce secteur — cliquez pour voir tous les instruments de la famille.


Cadre réglementaire
Normes & réglementations applicables
Directive 2010/75/UE (IED)
Émissions industrielles, valeurs limites d'émission
BREF Ciment, chaux et oxyde de magnésium
Meilleures techniques disponibles (MTD) du secteur
Mesure des poussières à faible concentration
Assurance qualité des systèmes automatiques de mesure (QAL2/QAL3, AST)
Certification des systèmes automatiques de mesure (AMS) utilisés pour la surveillance continue, préalable à leur mise en œuvre sous EN 14181
FAQ
Vous vous posez des questions sur ce secteur ? Voici les réponses les plus fréquentes.
Une autre question ?Pourquoi les cimenteries sont-elles de plus en plus comparées aux UVE ?
Parce qu'une part croissante d'entre elles valorise des déchets comme combustible alternatif, ce qui les soumet à des exigences de surveillance proches (dioxines, métaux lourds) selon le taux de substitution thermique.
Quelle est la différence entre valorisation énergétique et valorisation matière (co-traitement) ?
La valorisation énergétique consiste à utiliser un déchet comme combustible, en substitution du combustible fossile, pour l'énergie de combustion qu'il apporte au four. La valorisation matière (ou co-traitement) est distincte : certains résidus minéraux (cendres, laitiers, mâchefers) sont incorporés au cru en substitution des matières premières naturelles (calcaire, argile) qui composent le clinker. Une même cimenterie peut pratiquer les deux formes de valorisation en parallèle.
Qu'est-ce que la réduction non catalytique sélective (SNCR) et comment fonctionne-t-elle ?
La SNCR est une technique de réduction des NOx qui consiste à injecter une solution ammoniacale ou d'urée directement dans les gaz chauds du four, dans une fenêtre de température précise favorable à la réaction, sans recourir à un catalyseur, contrairement à la réduction catalytique sélective (SCR).
Qu'est-ce que le « slip » d'ammoniac et pourquoi faut-il le surveiller ?
Le slip d'ammoniac correspond à la fraction d'ammoniac injectée dans le cadre d'un système SNCR qui n'a pas réagi avec les NOx et se retrouve dans les gaz rejetés. Un dosage mal ajusté du réactif augmente ce phénomène, qui constitue une émission secondaire à part entière, d'où l'intérêt de la surveiller pour piloter finement l'injection.
Quel est l'impact du ratio air/gaz sur la qualité du clinker ?
Un ratio air/gaz mal réglé déstabilise la flamme du brûleur rotatif, ce qui peut dégrader l'homogénéité de cuisson du clinker et augmenter la consommation de combustible.
Les instruments de mesure résistent-ils à l'empoussièrement d'une cimenterie ?
Les instruments CDL-Tecora pour ce secteur sont conçus pour fonctionner en continu dans des environnements fortement chargés en poussières, avec des options de filtration adaptées.
Pourquoi les dioxines et métaux lourds sont-ils mesurés périodiquement plutôt qu'en continu ?
Contrairement aux poussières, NOx, SO2 ou CO qui font l'objet d'une surveillance en continu, les dioxines/furannes et métaux lourds sont généralement contrôlés par des campagnes de mesure périodiques, dont la fréquence dépend notamment du taux de substitution thermique par des combustibles alternatifs.
Quelle est la différence entre EN 14181 et la certification des instruments (EN 15267) ?
EN 15267-3 encadre la certification initiale d'un système automatique de mesure (AMS), c'est-à-dire la démonstration que l'instrument répond aux critères de performance requis avant sa mise en service. EN 14181 encadre ensuite l'assurance qualité de cet instrument une fois installé sur site, via des calibrages et contrôles périodiques (QAL2, QAL3, AST) réalisés dans la durée.
Pourquoi le ratio air/combustible influence-t-il aussi la teneur en CO des gaz de combustion ?
Un déficit d'air par rapport au combustible entraîne une combustion incomplète : une partie du carbone du combustible n'est pas totalement oxydée en CO2 et se retrouve sous forme de CO. Le suivi en continu du CO, associé à celui de l'O2 résiduel, permet d'ajuster le réglage du brûleur rotatif pour rester dans la plage de combustion optimale, à la fois pour la qualité du clinker et pour la conformité aux valeurs limites d'émission.
Un projet dans ce secteur ? Nos experts sont à votre écoute.
Conseil personnalisé, devis rapide et accompagnement technique pour choisir la solution adaptée à votre problématique.