Combustion
Verrerie & industrie du verre
Fours verriers : stabilité de flamme et qualité du verre
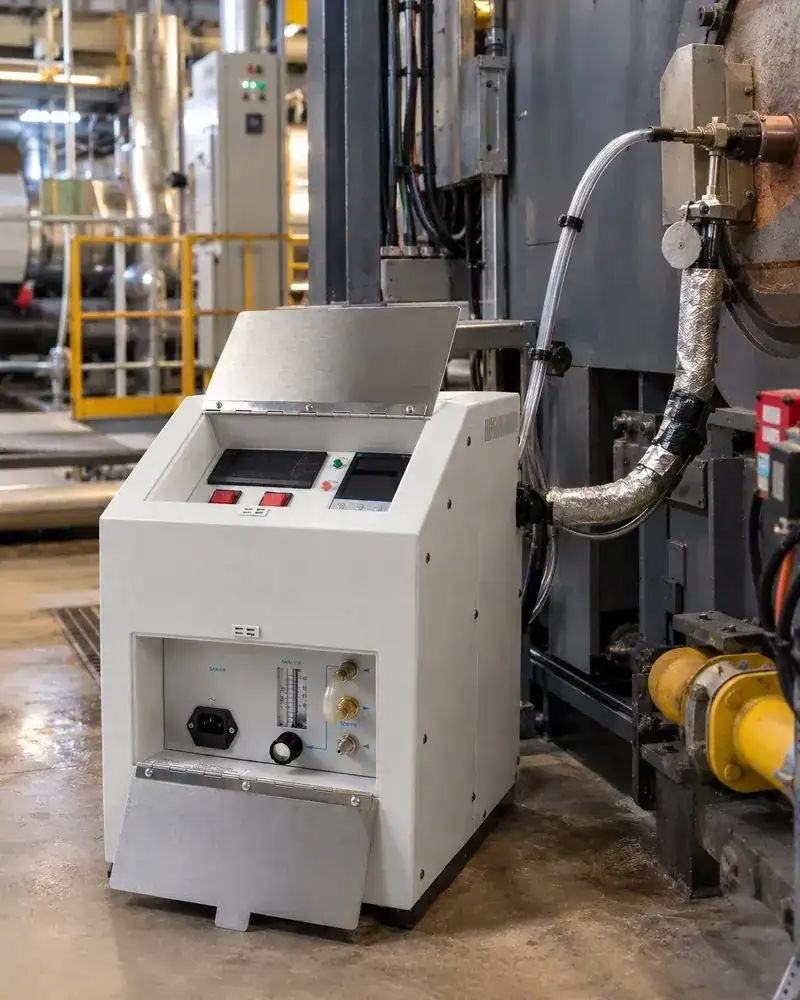
Les fours de fusion du verre fonctionnent en continu à très haute température, souvent pendant plusieurs années sans arrêt complet : la stabilité du ratio air/gaz conditionne directement la qualité optique du verre produit et le niveau d'émissions de NOx. CDL-Tecora équipe l'industrie verrière avec l'ADP100, un analyseur de prémélange conçu spécifiquement pour ce type de four à brûleurs gaz, qu'il soit régénératif, récupératif ou en oxy-combustion.
Repères clés
- ADP100Application historique
- BREF Verre (IED)Référentiel sectoriel
- 5 secondesTemps de réponse ADP100
Four en fonctionnement continu
Aucune marge d’erreur sur la stabilité du ratio air/gaz pendant plusieurs années
Qualité optique du verre
Directement liée à la stabilité de la température et de l'atmosphère du four
Émissions de NOx et SO2
NOx liés à la température de flamme, SO2 lié notamment aux agents d'affinage, encadrés par le BREF verre (directive IED)
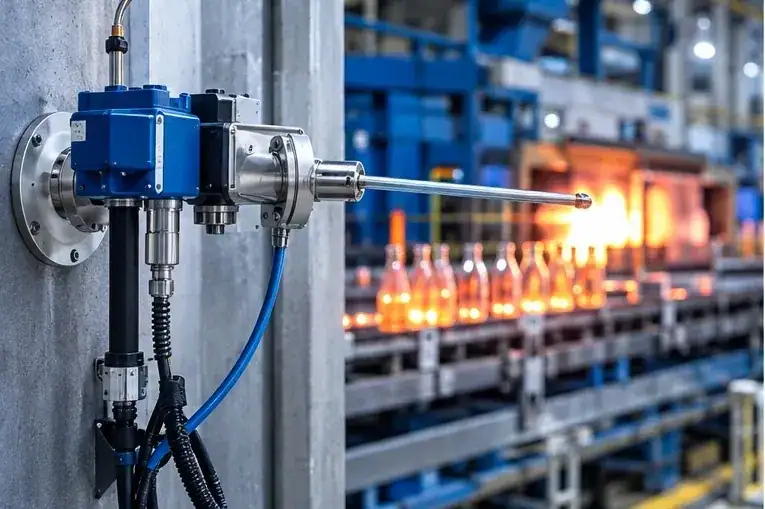
Fours régénératifs à flamme alternée
Le suivi du ratio air/gaz doit être assuré séparément de chaque côté du four, à chaque bascule de flamme
Combustion oxy-fuel
Technique de réduction des NOx par substitution de l'air par de l'oxygène pur, avec un besoin de suivi du dosage adapté
Défis du secteur
Défis métier
Dérive du ratio air/gaz non détectée
Une dérive lente et non surveillée peut dégrader la qualité optique du verre sur plusieurs heures avant d'être repérée visuellement.
Émissions de NOx liées à la température de flamme
Un four trop chaud pour compenser un mauvais réglage augmente les émissions de NOx, même si la production reste visuellement conforme.
Four sans arrêt complet
L'instrument de mesure doit être fiable sur la durée, sans possibilité d'arrêter le four pour une maintenance longue pendant toute une campagne de production.
Suivi séparé de chaque côté d'un four régénératif
L'alternance périodique de la flamme entre les deux chambres impose de mesurer et d'ajuster le ratio air/gaz de chaque côté indépendamment, sans discontinuité de surveillance lors des bascules.
Passage à l'oxy-combustion
La suppression de l'azote de l'air de combustion modifie le comportement de la flamme et demande un contrôle du dosage combustible/comburant adapté à ce mode de fonctionnement, différent d'un brûleur air/gaz classique.
Ce que nous proposons
Nos solutions pour ce secteur
Familles CDL-Tecora les plus utilisées dans ce secteur — cliquez pour voir tous les instruments de la famille.

Cadre réglementaire
Normes & réglementations applicables
Directive 2010/75/UE (IED)
Émissions industrielles
BREF Verre
Meilleures techniques disponibles du secteur verrier
Directive 2003/87/CE (SEQE-UE / ETS)
Système européen d'échange de quotas d'émission de CO2, applicable aux installations de fusion du verre au-delà des seuils de capacité fixés par la directive
FAQ
Vous vous posez des questions sur ce secteur ? Voici les réponses les plus fréquentes.
Une autre question ?Pourquoi le ratio air/gaz est-il si critique dans un four verrier ?
Le four fonctionne en continu pendant plusieurs années : toute dérive du ratio air/gaz affecte immédiatement la température de fusion et donc la qualité optique du verre produit, tout en faisant varier le niveau d'émissions de NOx.
L'ADP100 est-il adapté aux fours de fibre de verre ou seulement au verre plat ?
L'ADP100 mesure le ratio air/gaz de tout brûleur à gaz industriel prémélangé, quel que soit le type de four verrier (verre plat, verre creux, fibre de verre).
Quelle est la différence entre un four régénératif et un four récupératif ?
Un four régénératif alterne le sens de la flamme entre deux chambres de ruches réfractaires qui stockent puis restituent la chaleur des fumées, ce qui améliore le rendement thermique mais impose de surveiller le ratio air/gaz séparément de chaque côté. Un four récupératif préchauffe l'air de combustion en continu via un échangeur, sans inversion de flamme, ce qui simplifie le suivi mais offre généralement un rendement thermique moindre.
Qu'est-ce que la combustion oxy-fuel et en quoi réduit-elle les émissions de NOx ?
La combustion oxy-fuel remplace tout ou partie de l'air de combustion par de l'oxygène pur. En supprimant l'azote atmosphérique de la réaction, elle limite fortement la formation de NOx thermique par rapport à un brûleur air/gaz classique, où l'azote de l'air alimente ce mécanisme aux hautes températures du four verrier.
D'où proviennent les émissions de SO2 d'un four verrier ?
Le SO2 provient notamment des agents d'affinage sulfatés utilisés dans la composition du verre pour éliminer les bulles lors de la fusion, en plus de la contribution éventuelle du combustible utilisé pour chauffer le four.
Le secteur verrier est-il soumis au marché carbone européen ?
Oui : les installations de fusion du verre dépassant les seuils de capacité fixés par la directive 2003/87/CE relèvent du système européen d'échange de quotas d'émission (SEQE-UE / ETS), au même titre que d'autres grandes installations de combustion industrielle.
Le suivi du ratio air/gaz est-il différent entre verre plat, verre creux et fibre de verre ?
Le principe de mesure du ratio air/gaz avec l'ADP100 reste le même quel que soit le produit fini. Ce qui varie surtout, c'est la technologie de four employée (régénératif ou récupératif) et le mode de combustion (air/gaz classique ou oxy-combustion), qui déterminent le nombre de points de mesure et la façon dont le dosage doit être ajusté.
Un projet dans ce secteur ? Nos experts sont à votre écoute.
Conseil personnalisé, devis rapide et accompagnement technique pour choisir la solution adaptée à votre problématique.